


Συγγραφέας: Dany Huang, Ph.D.
CEO & R&D Leader, TOB New Energy
Συνδεθείτε με τον Dr. Huang στο LinkedIn
Σύνοψη & Βασικά Takeaways
Η κλιμάκωση της επίστρωσης ηλεκτροδίων από τον πάγκο του εργαστηρίου στην πιλοτική γραμμή αποτυγχάνει σε πέντε μηχανικές μεταβλητές πολύ πριν η χημεία γίνει το σημείο συμφόρησης: αναντιστοιχία ρυθμού διάτμησης μεταξύ μεθόδων επίστρωσης, διακοπτόμενος έλεγχος επίστρωσης, χωρητικότητα φούρνου στεγνώματος, χειρισμός ιστού και μετρολογία ενσωματωμένης ομοιομορφίας. Ο βασικός κανόνας: μια συνταγή που λειτουργεί σε μια λεπίδα γιατρού με 0,5 m/min δεν μεταφέρεται σε μια μήτρα παραγωγής με 20 m/min αυξάνοντας απλώς την ταχύτητα.
- Η επίστρωση καλουπιού σχισμής αντικαθιστά τις εργαστηριακές μεθόδους σε πιλοτική κλίμακα επειδή προμετρά το υγρό φιλμ από ένα κλειστό σύστημα, ανεξάρτητα από την ταχύτητα ιστού και τη γεωμετρία ρολού.
- Η διακοπτόμενη επίστρωση είναι το πιο δύσκολο βήμα στη μεταφορά: ο έλεγχος έναρξης/διακοπής, τα εφέ υγρού άκρου και το μήκος απαγωγής/ουράς διέπονται από τη γεωμετρία του χείλους του καλουπιού και τον συγχρονισμό οπίσθιου ρολού και όχι από την αντλία.
- Το μήκος του φούρνου στεγνώματος μπορεί να υπολογιστεί πριν από την αγορά: μήκος φούρνου ≈ (τοπικό φορτίο διαλύτη × ταχύτητα γραμμής) / ροή στεγνώματος, με επεξεργασμένο παράδειγμα για γραμμή καθόδου NMP 5 m/min στα ≈18 m.
- Η ενσωματωμένη μέτρηση εμβαδού βάρους με ανάδραση κλειστού βρόχου είναι αυτό που διαχωρίζει τα δεδομένα πιλότου από τα εργαστηριακά δεδομένα-χωρίς αυτό, η μετατόπιση πάχους ανακαλύπτεται ώρες μετά την επικάλυψη του καρουλιού.
Μια ράβδος επίστρωσης σε κλίμακα εργαστηρίου παράγει ένα τέλειο υγρό φιλμ 150 μm. Η συνταγή είναι επικυρωμένη. Τα δεδομένα κυψέλης είναι εξαιρετικά. Η πιλοτική γραμμή παραγγέλνεται, τοποθετείται και ο πρώτος κύλινδρος βγαίνει με χάντρες, ραβδώσεις και μια οσμή αποξηραμένου διαλύτη. Το μηχάνημα επίστρωσης δεν έχει σπάσει. Οι υποθέσεις της διαδικασίας ήταν.
Η κλιμάκωση επίστρωσης είναι μια από μόνη της πειθαρχία, με τρόπους αστοχίας που δεν εμφανίζονται ποτέ σε ένα εργαστήριο, επειδή το εργαστήριο δεν φτάνει ποτέ τις ταχύτητες, τα πλάτη, τα φορτία διαλυτών και τα καθεστώτα τάσης μιας πιλοτικής γραμμής. Πέντε προκλήσεις ευθύνονται για σχεδόν κάθε αποτυχία κλιμάκωσης. Το καθένα έχει μια γνωστή μηχανική απάντηση.
|
|
|
|
| Ε&Α & Εργαστηριακή Επικάλυψη | Επικάλυψη μεταφοράς | Υποδοχή-Επίστρωση με μήτρα |


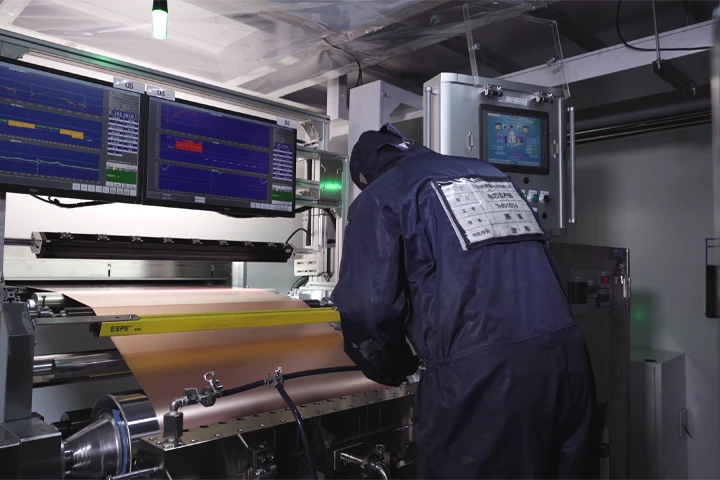
Πρόκληση 1: Η αναντιστοιχία ρυθμού διάτμησης μεταξύ εργαστηρίου και επίστρωσης παραγωγής
Μια ράβδος εργαστηριακής επίστρωσης ή μια λεπίδα γιατρών εφαρμόζει πολτό με ρυθμούς διάτμησης 10–100 s-1. Μια μήτρα σχισμής παραγωγής στα 20 m/min με διάκενο 250 μm δημιουργεί ρυθμούς διάτμησης τοιχώματος 1.000–3.000 s-1. Ο πολτός της μπαταρίας αραιώνεται με διάτμηση. το ιξώδες του σε αυτά τα δύο καθεστώτα διάτμησης μπορεί να διαφέρει κατά μια τάξη μεγέθους.
Η συνέπεια είναι ότι η βέλτιστη σύνθεση ιλύος για εργαστηριακή επίστρωση είναι σπάνια η βέλτιστη για επίστρωση παραγωγής. Ένας πολτός ρυθμισμένος να συγκρατεί στερεά σε χαμηλή διάτμηση μπορεί να ραβδώσει σε υψηλή διάτμηση. Ένας πολτός που ρέει όμορφα μέσα από μια μήτρα μπορεί να κατακαθίσει στο στατικό δοχείο ανάμιξης του εργαστηρίου. Το σκεύασμα πρέπει να επικυρώνεται εκ νέου σε σχέση με το ρυθμό διάτμησης παραγωγής, όχι να μεταφέρεται αμετάβλητο.
Η τεχνική απάντηση είναι ο χαρακτηρισμός της καμπύλης πλήρους ροής-ιξώδους σε μια σάρωση ταχύτητας διάτμησης-πριν από την κλιμάκωση και η επιλογή της μεθόδου επίστρωσης που ταιριάζει με το επιδιωκόμενο καθεστώς διάτμησης παραγωγής. Η επίστρωση καλουπιού σχισμής, με την προμετρημένη κλειστή ροή της, είναι η μόνη μέθοδος της οποίας το πάχος υγρού φιλμ ρυθμίζεται από την ταχύτητα ροής και την ταχύτητα ιστού και όχι από το διάκενο κύλισης και τη δύναμη της λεπίδας, καθιστώντας την την προεπιλεγμένη πλατφόρμα κλιμάκωσης για ηλεκτρόδια μπαταρίας.
Πρόκληση 2: Έλεγχος συνεχούς έναντι διαλείπουσας επίστρωσης
Τα περισσότερα ηλεκτρόδια παραγωγής δεν επικαλύπτονται συνεχώς. Τα πρισματικά ηλεκτρόδια και τα ηλεκτρόδια θήκης απαιτούν διαλείπουσα επίστρωση-ζώνες με επίστρωση που χωρίζονται από μη επικαλυμμένες ζώνες συλλέκτη ρεύματος όπου συγκολλούνται γλωττίδες. Οι ζώνες μετάβασης μεταξύ επικαλυμμένων και μη επικαλυμμένων περιοχών είναι εκεί όπου κερδίζεται ή χάνεται η ποιότητα της κλιμάκωσης.
Τρεις τρόποι αστοχίας κυριαρχούν στην διακοπτόμενη επίστρωση:
Χάντρα με υγρή άκρη.Στην αρχή και στο τέλος κάθε επικαλυμμένης λωρίδας, το μέτωπο ροής συμπεριφέρεται διαφορετικά από ότι σε σταθερή κατάσταση. Το αποτέλεσμα είναι ένα παχύτερο σφαιρίδιο στις μπροστινές και πίσω άκρες που στεγνώνει υπερβολικά ή μετατοπίζει την επιφανειακή φόρτιση κατά αρκετά τοις εκατό. Ο έλεγχος αυτού απαιτεί ακριβή συγχρονισμό εκκίνησης/παύσης της αντλίας επίστρωσης και του εφεδρικού ρολού, με χρόνους παραμονής συντονισμένους στον εσωτερικό όγκο της μήτρας.
Μόλυβδος και μήκος ουράς.Η επικαλυμμένη λωρίδα υπερβαίνει ή υποχωρεί από το μήκος του στόχου κατά χιλιοστά. Στην παραγωγή μεγάλου όγκου, μια υπέρβαση 3 mm σε κάθε λωρίδα σπαταλά υλικό σε μήκος εκατομμυρίων μέτρων. μια κατώτερη απόσταση 3 mm δημιουργεί γυμνές ζώνες στο εσωτερικό της κυψέλης που μειώνουν τη χωρητικότητα.
Ορισμός άκρων.Η διακοπτόμενη επίστρωση με επίστρωση μεταφοράς είναι θεμελιωδώς περιορισμένη-το ρολό μεταφοράς μπορεί να ανυψωθεί, αλλά το διάλυμα επίστρωσης συνεχίζει να βρέχει την άκρη του ρολού, δημιουργώντας μια κηλίδα μετάβασης. Η επίστρωση καλουπιού σχισμής χειρίζεται τη διακοπτόμενη λειτουργία καθαρά επειδή το χείλος της μήτρας κλείνει τη ροή κατόπιν εντολής και η μήτρα μπορεί να τοποθετηθεί πάνω από μια αυλάκωση κενού στο ρολό υποστήριξης για να συλλάβει την υπολειπόμενη πτώση.
Για οποιαδήποτε πιλοτική γραμμή που προορίζεται για την παραγωγή σακουλών ή πρισματικών ηλεκτροδίων, η διακοπτόμενη ικανότητα πρέπει να προσδιορίζεται ως απαίτηση πρώτης κατηγορίας και όχι ως εκ των υστέρων σκέψη. Εδώ ακριβώς είναι που αμηχάνημα επίστρωσης καλουπιών υποδοχής μπαταρίαςμε τη σερβο-συγχρονισμένη αντλία και τον έλεγχο back-roll για διακοπτόμενη επίστρωση κερδίζει τις προδιαγραφές του.
Πρόκληση 3: Σχεδιασμός φούρνου στεγνώματος και υπολογισμός μήκους
Ο φούρνος είναι όπου οι περισσότερες πιλοτικές γραμμές αποτυγχάνουν αθόρυβα. Οι επικαλύψεις εργαστηρίου στεγνώνουν σε λίγα λεπτά κάτω από μια θερμή πλάκα ή έναν μικρό φούρνο μεταφοράς. Μια πιλοτική γραμμή κινεί τον ιστό με ταχύτητα 2–10 m/min και το φορτίο διαλύτη ανά μέτρο ιστού είναι τάξεις μεγέθους υψηλότερο.
Το μήκος στεγνώματος δεν είναι εικασία. Από το ισοζύγιο μάζας του διαλύτη προκύπτει:
Λ_φούρνος=(m_solv × v) / q
Οπου:
- L_oven=απαιτούμενο μήκος φούρνου (m)
- m_solv=τοπικό φορτίο διαλύτη στον υγρό ιστό (g/m²)
- v=ταχύτητα γραμμής (m/min)
- q=πρακτική ροή στεγνώματος (g διαλύτη ανά m² επιφάνειας δαπέδου φούρνου ανά λεπτό)
Το τοπικό φορτίο διαλύτη προέρχεται από τη συνταγή επικάλυψης:
m_solv=D × (1 − S) / S
Όπου D είναι το τοπικό βάρος ξηρής επικάλυψης (g/m²) και S είναι το κλάσμα στερεών του πολτού.
Παράδειγμα εργασίας - κάθοδος NMC, διαλύτης NMP:
- Ξηρή φόρτωση D=180 g/m²
- Κλάσμα στερεών S=0.55
- Ταχύτητα γραμμής v=5 m/min
- m_solv=180 × (1 − 0,55)/0.55=147 g/m²
- Πρακτική ροή στεγνώματος q για NMP ≈ 35–45 g/m²·min (το NMP βράζει στους 202 βαθμούς και χρειάζεται ζώνες υψηλής θερμοκρασίας)
- L_φούρνος=(147 × 5) / 40 ≈ 18,4 m
Επομένως, μια πιλοτική γραμμή καθόδου NMP με ταχύτητα 5 m/min χρειάζεται περίπου φούρνο 18–20 m με έλεγχο θερμοκρασίας ζώνης και ανάκτηση καυσαερίων διαλυτών. Οι πολτοί με βάση το νερό είναι διαφορετικοί: η λανθάνουσα θερμότητα του νερού είναι περίπου 2,3 × εκείνη της NMP, αλλά το νερό μπορεί να απομακρυνθεί σε χαμηλότερες θερμοκρασίες με υψηλότερη ταχύτητα μεταφοράς αέρα. Οι υδατικές γραμμές χρειάζονται συνήθως ροή 20–35 g/m²·min και κατά συνέπεια παρόμοιοι ή μεγαλύτεροι φούρνοι.
Πίνακας αναφοράς στεγνώματος (τυπικές τιμές για πιλοτική γραμμή 5 m/min)
| Σύστημα πολτού | Ξηρή φόρτωση (g/m²) | Στερεά (%) | Φορτίο διαλύτη (g/m²) | Πρακτική ροή (g/m²·min) | Εκτιμώμενο μήκος φούρνου (m) |
|---|---|---|---|---|---|
| NMC κάθοδος / NMP | 180 | 55 | 147 | 40 | ≈18 |
| LFP κάθοδος / NMP | 200 | 60 | 133 | 40 | ≈17 |
| Άνοδος γραφίτη / νερό | 120 | 48 | 130 | 28 | ≈23 |
| NMC κάθοδος / νερό | 150 | 50 | 150 | 28 | ≈27 |
Η χωροθέτηση του φούρνου έχει σημασία όσο και το μήκος. Ένα ελάχιστο δύο ζωνών είναι στάνταρ: μια ζώνη εισόδου χαμηλότερης θερμοκρασίας (50–80 μοίρες ) που αφαιρεί αργά τον διαλύτη για να αποφύγει το ξεφλούδισμα της επιφάνειας και τις φουσκάλες και μια ζώνη υψηλής θερμοκρασίας (110–150 βαθμούς για το νερό, 140–200 βαθμούς για το NMP) που ολοκληρώνει το στέγνωμα. Το ξεφλούδισμα στη ζώνη εισόδου-όπου η επάνω επιφάνεια στεγνώνει και σφραγίζεται πριν διαφύγει ο διαλύτης από κάτω-είναι το κλασικό ελάττωμα που παράγει ένας φούρνος μονής ζώνης στην ταχύτητα πιλότου.
Engineering Insight:
Πριν παραγγείλετε έναν φούρνο, εκτελέστε τον υπολογισμό του ισοζυγίου μάζας με την πραγματική συνταγή και την στοχευόμενη ταχύτητα. Το πιο συνηθισμένο σφάλμα κλιμάκωσης που βλέπουμε σε προσφορές εξοπλισμού είναι ένας φούρνος που καθορίζεται για τη θερμοκρασία στεγνώματος του εργαστηρίου και όχι για τη ροή του διαλύτη παραγωγής. Ένας μικρός φούρνος αναγκάζει τη μείωση της ταχύτητας που ακυρώνει ολόκληρο τον σκοπό της πιλοτικής γραμμής. Η ομάδα μηχανικών της TOB New Energy εκτελεί αυτόν τον υπολογισμό για κάθε πιλοτική προσφορά γραμμής επίστρωσης, χρησιμοποιώντας την ξηρή φόρτωση, την περιεκτικότητα σε στερεά και την ταχύτητα γραμμής στόχου του πελάτη.
Πρόκληση 4: Χειρισμός ιστού και έλεγχος τάσης σε κλίμακα
Η επίστρωση εργαστηρίου χειρίζεται ένα φύλλο αλουμινίου με το χέρι. Η πιλοτική επίστρωση εκτελεί έναν συνεχή ιστό υπό τάση και η φυσική αλλάζει εντελώς.
- Ομοιομορφία τάσης.Ο χαλκός και το φύλλο αλουμινίου τεντώνονται ελαστικά. Η ανομοιόμορφη τάση σε όλο το πλάτος του ιστού προκαλεί ζάρες, σαθρότητα και πλευρική περιπλάνηση (σφάλματα παρακολούθησης ιστού) που μετατοπίζουν τη θέση επίστρωσης σε σχέση με την άκρη του φύλλου. Οι πιλότοι χρειάζονται έλεγχο τάσης εντός ±2 % στις ζώνες ξετύλιξης, επίστρωσης, στεγνώματος και επανατύλιξης, συνήθως μέσω ρολών χορού ελεγχόμενες από κυψέλες φορτίου.
- Ελαττώματα φύλλου και χειρισμός ματίσματος.Τα καρούλια πιλότου είναι συνδεδεμένα. Μια κακώς διαχειριζόμενη σύνδεση μπορεί να διπλασιάσει το τοπικό πάχος και να δημιουργήσει ένα διάκενο επίστρωσης ή ένα σπάσιμο ιστού. Η αυτόματη ανίχνευση ματίσματος και η ανύψωση της κεφαλής επίστρωσης στη δίοδο ματίσματος είναι μια τυπική λειτουργία πιλότου.
- Τάση ζώνης ξήρανσης.Καθώς ο ιστός περνά μέσα από τον φούρνο, η εξάτμιση του διαλύτη και η θέρμανση αλλάζουν το μέτρο του ιστού και την περιεκτικότητα σε υγρασία, γεγονός που μετατοπίζει την τάση. Οι φούρνοι με πλωτό ιστό και τα στεγνωτήρια με επίπλευση αέρα αποσυνδέουν την τάση του φούρνου από την τάση διεργασίας. Οι φούρνοι που υποστηρίζονται σε ρολό πρέπει να είναι συντονισμένοι για την επέκταση του ιστού.
Κανένα από αυτά δεν εμφανίζεται σε εργαστήριο. Εμφανίζονται στα πρώτα 100 μέτρα μιας πιλοτικής διαδρομής και ευθύνονται για ένα μεγάλο μερίδιο των «ανεξήγητων» ελαττωμάτων στις αναφορές κλιμάκωσης.
Πρόκληση 5: Ενσωματωμένη ομοιομορφία και έλεγχος μάζας περιοχής
Το εργαστήριο μετρά ένα επικαλυμμένο δείγμα με ένα μικρόμετρο μετά την ξήρανση. Μια πιλοτική γραμμή πρέπει να μετρά την επίστρωση ενώ λειτουργεί, κάθε μέτρο, και να διορθώνει τη διαδικασία σε πραγματικό χρόνο.
Ενσωματωμένοι μετρητές εμβαδού βάρους-Συστήματα μετάδοσης ακτίνων Χ ή βήτα-μετρούν τη μάζα του επικαλυμμένου φύλλου ανά μονάδα επιφάνειας συνεχώς σε όλο το πλάτος του ιστού. Τα σήματα τροφοδοτούν έναν κλειστό βρόχο που προσαρμόζει τον ρυθμό ροής του καλουπιού υποδοχής ή την ταχύτητα ιστού για να συγκρατεί τη φόρτωση στόχο εντός ±1 %.
Χωρίς αυτόν τον βρόχο, τα δεδομένα πιλότου είναι μεταθανάτια. Μια μετατόπιση πάχους που ξεκινά από την έναρξη του κυλίνδρου ανακαλύπτεται στο τέλος του καρουλιού και ολόκληρος ο κύλινδρος είτε απορρίπτεται είτε γίνεται αποδεκτός με άγνωστη ομοιομορφία. Με τον έλεγχο κλειστού βρόχου, η μετατόπιση διορθώνεται μέσα σε δευτερόλεπτα και το αρχείο καταγραφής δεδομένων τεκμηριώνει τι συνέβη και πότε.
Αυτή είναι η μοναδική μεγαλύτερη διαφορά ποιότητας δεδομένων μεταξύ μιας επικάλυψης εργαστηρίου και μιας πιλοτικής επίστρωσης και επηρεάζει άμεσα αν τα κύτταρα που κατασκευάζονται από πιλοτικά ηλεκτρόδια είναι συγκρίσιμα με τα κύτταρα εργαστηρίου.
A vs B: Transfer Coater εναντίον Slot Die for Pilot Scale-Πάνω
Δύο πλατφόρμες επίστρωσης κυριαρχούν στις πιλοτικές προμήθειες και η επιλογή αλλάζει τα πάντα κατάντη.
| Ικανότητα | Επιστρωτή μεταφοράς (γκραβούρα/ρολό) | Μηχάνημα επίστρωσης κουλοχέρη |
|---|---|---|
| Έλεγχος πάχους φιλμ | Έμμεση-εξαρτάται από το διάκενο κύλισης, την αναλογία ταχύτητας κύλισης, τον όγκο αυλακιού | Άμεση-ρυθμισμένη από την ταχύτητα ροής της αντλίας και την ταχύτητα ιστού |
| Διακοπτόμενη επίστρωση | Περιορισμένος-ρολός μεταφοράς αφήνει λερωμένες άκρες | Εξαιρετικό-ανοίγει/κλείνει τα χείλη κατόπιν εντολής |
| Ομοιομορφία επίστρωσης σε όλο το πλάτος | Ευαίσθητο στη φθορά του κυλίνδρου και στη γωνία περιτύλιξης | Καθορίζεται από την ευθεία των χειλιών και το shim |
| Έκθεση ρυθμού διάτμησης | High at roll nip, μεταβλητό | Ελεγχόμενο και προβλέψιμο στο die lip |
| Κλειστό σύστημα πλούσιο σε διαλύτες | Ανοιχτό στην ατμόσφαιρα | Το κλειστό-μειώνει την εξάτμιση και το στέγνωμα του διαλύτη |
| Αλλαγή για νέα χημεία | Μέτριος | Γρήγορος-επαναπρογραμματισμός ρυθμού ροής, ελάχιστη μηχανική αλλαγή |
| Σχετικό κόστος κεφαλαίου | Χαμηλότερος | Πιο ψηλά |
| Καλύτερη εφαρμογή σε πιλοτική κλίμακα | Εναιώρημα ανόδου, διερευνητικές εργασίες χαμηλού κόστους | Αντιπροσωπευτική επίστρωση παραγωγής καθόδου και ανόδου |
Ο πρακτικός κανόνας: μια επικάλυψη μεταφοράς αποδεικνύει τη χημεία. ένα κουλοχέρη αποδεικνύει τη διαδικασία. Εάν ο στόχος της πιλοτικής γραμμής είναι η δημιουργία αντιπροσωπευτικών δεδομένων παραγωγής-τοπικής φόρτωσης, ομοιομορφίας και διαλείπουσας μορφής που ταιριάζουν με το μελλοντικό gigafactory-το καλούπι υποδοχής είναι η σωστή πλατφόρμα. ΕΝΑεπίστρωμα μεταφοράς μπαταρίας για πιλοτική κλίμακα, η επικύρωση πολτού παραμένει χρήσιμη για τον έλεγχο υλικού σε πρώιμο στάδιο, αλλά δεν μπορεί να αναπαράγει την προμετρημένη συμπεριφορά κλειστού συστήματος της επίστρωσης παραγωγής.
Χωρητικότητα έναντι ταχύτητας επίστρωσης: Ο απλός εκτιμητής
Οι ομάδες προμηθειών θέτουν πρώτα μια ερώτηση: πόσο παράγει αυτή η γραμμή; Η απάντηση ξεκινά με έναν τύπο τριών όρων:
C (m²/h)=W_web (m) × v (m/min) × 60 × χρόνο λειτουργίας
Όπου W_web είναι το επικαλυμμένο πλάτος ιστού, το v είναι η ταχύτητα γραμμής και ο χρόνος λειτουργίας υπολογίζει το μάτισμα, τον καθαρισμό και την αλλαγή.
Για πιλοτικό ιστό 300 mm στα 5 m/min με 80 % χρόνο λειτουργίας:
C = 0.3 × 5 × 60 × 0.8 = 72 m²/h
Για τη μετατροπή σε έξοδο κυψέλης, διαιρέστε με την περιοχή ηλεκτροδίου ανά κυψέλη. Ένα ηλεκτρόδιο θήκης 20 Ah σε 0,1 m² ανά επικαλυμμένη πλευρά δίνει περίπου 720 επικαλυμμένες πλευρές ανά ώρα από αυτήν τη γραμμή-πριν αφαιρεθούν τα ελαττώματα επίστρωσης και το κούρεμα. Ο τύπος εκθέτει το εμπόριο: ο διπλασιασμός της ταχύτητας γραμμής διπλασιάζει την απόδοση της επιφάνειας, αλλά πολλαπλασιάζει το φορτίο στεγνώματος και τον ρυθμό διάτμησης, γι' αυτό ο υπολογισμός του φούρνου και ο στόχος ταχύτητας πρέπει να επιλύονται μαζί, όχι διαδοχικά.
Συχνές ερωτήσεις: Αύξηση της κλιμάκωσης της επίστρωσης μπαταρίας
Γιατί αποτυγχάνει η συνταγή μου για εργαστηριακή επίστρωση στην πιλοτική γραμμή;
Σχεδόν πάντα λόγω της διαφοράς ταχύτητας διάτμησης και ξήρανσης. Η επίστρωση εργαστηρίου λειτουργεί στα 10–100 s-1. μια μήτρα παραγωγής λειτουργεί στα 1.000-3.000 s-1, αλλάζοντας το πραγματικό ιξώδες. Και οι χρόνοι εργαστηριακού στεγνώματος των λεπτών δεν κλιμακώνονται σε κινούμενο ιστό. Επικυρώστε ξανά την καμπύλη ροής και εκτελέστε το ισοζύγιο μάζας του φούρνου πριν κάνετε κλιμάκωση.
Μπορεί ένας επιστρωτήρας μεταφοράς να κάνει διαλείπουσα επίστρωση;
Μόνο με περιορισμούς. Το ρολό μεταφοράς μπορεί να ανυψωθεί, αλλά το διάλυμα επίστρωσης βρέχει την άκρη του ρολού, δημιουργώντας κηλιδωμένες μεταβάσεις έναρξης/διακοπής. Η επίστρωση καλουπιού σχισμής με σερβο-συγχρονισμένη αντλία και αυλάκωση κενού αναρρόφησης είναι η λύση παραγωγής για καθαρά διακοπτόμενα μοτίβα.
Πώς μπορώ να υπολογίσω το μήκος του φούρνου στεγνώματος για την επίστρωσή μου;
Χρησιμοποιήστε το L_oven=(m_solv × v) / q, όπου m_solv είναι τοπικό φορτίο διαλύτη (g/m²), v είναι ταχύτητα γραμμής (m/min) και q είναι πρακτική ροή στεγνώματος (g/m²·min). Για μια κάθοδο NMC/NMP στα 5 m/min, αυτό αποδίδει περίπου 18 m φούρνου.
Ποια είναι η διαφορά στον τοπικό έλεγχο βάρους μεταξύ εργαστηριακής και πιλοτικής επίστρωσης;
Η εργαστηριακή επίστρωση μετράται εκτός σύνδεσης μετά την ξήρανση. Η πιλοτική επίστρωση χρησιμοποιεί ενσωματωμένους μετρητές ακτίνων Χ ή βήτα με ανάδραση κλειστού βρόχου που συγκρατεί τη φόρτωση εντός ±1 % σε πραγματικό χρόνο. Αυτός ο βρόχος είναι η διαφορά μεταξύ των μεταθανάτιων δεδομένων και των δεδομένων διεργασίας.
Ποια ταχύτητα γραμμής πρέπει να στοχεύει μια πιλοτική γραμμή επίστρωσης;
Θα πρέπει να ταιριάζει με το καθεστώς διάτμησης και ξήρανσης της προβλεπόμενης γραμμής παραγωγής και όχι με το ταχύτερο που μπορεί να διαχειριστεί το εργαστήριο. Ένας κοινός πιλοτικός στόχος είναι 3–10 m/min με πλάτος ιστού 200–500 mm-αρκετά γρήγορος ώστε να αναπαράγει τις συνθήκες ξήρανσης και διάτμησης της παραγωγής, αρκετά αργός ώστε να διατηρείται διαχειρίσιμος ο χειρισμός του διαλύτη.
Είστε έτοιμοι να επικυρώσετε τη διαδικασία σας σε πιλοτική κλίμακα;
Μια πιλοτική γραμμή επίστρωσης που αναπαράγει τις συνθήκες διάτμησης παραγωγής, ξήρανσης και μετρολογίας μετατρέπει την κλίμακα από εικασίες σε υπολογισμό μηχανικής. Ως κατασκευαστής άμεσης πηγής με το κλειδί στο χέρι, η TOB New Energy προμηθεύει πιλοτικά μηχανήματα επίστρωσης καλουπιών κουλοχέρηδων, επιστρώσεις μεταφοράς, φούρνους στεγνώματος πολλαπλών ζωνών και ενσωματωμένο μετρητή-που έχουν σχεδιαστεί μαζί, ώστε η ισορροπία μάζας να κλείνει πριν από την αποστολή των πλοίων. Στείλτε το σκεύασμα πολτού, την ξηρή φόρτωση και την ταχύτητα στόχου στην ομάδα μηχανικών για μια πλήρη διάταξη γραμμής και άμεση προσφορά εργοστασίου.
Τεχνική αναφορά που συντάχθηκε από την ομάδα μηχανικής διεργασιών TOB New Energy από εγκαταστάσεις πιλοτικών γραμμών επίστρωσης σε πολλαπλές χημείες και μορφές κυττάρων. Για μια ανασκόπηση της ζυγοστάθμισης μάζας σε κλίμακα επίστρωσης για τη συγκεκριμένη συνταγή σας, συνδεθείτε με τον Δρ. Dany Huang στο LinkedIn ή υποβάλετε τις προδιαγραφές επίστρωσής σας στο γραφείο μηχανικών Xiamen.


